Каждый, кто сталкивался с перегревом техники, знает, насколько важна надежная система охлаждения. Радиатор – сердце этой системы, и процесс его создания сочетает в себе точность инженерных расчётов, современные производственные технологии и строгий контроль качества. В этой статье мы пошагово разберём, какие этапы включены в изготовление радиаторов охлаждения, какие материалы предпочтительнее и как обеспечить их долговечность.
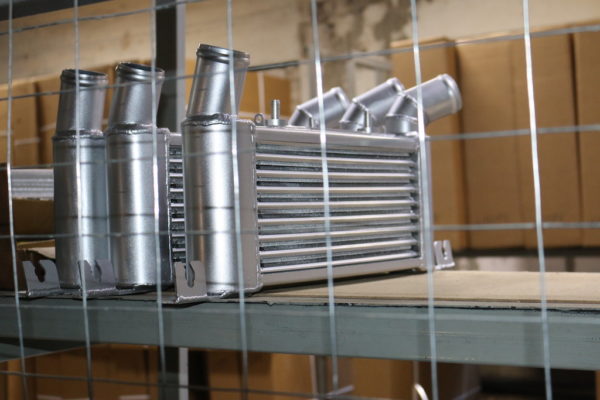
Выбор материалов и их подготовка
Первый и один из самых критичных шагов – определение состава радиатора. Наиболее часто используют медь, алюминий и их сплавы. Медь обеспечивает высочайшую теплопроводность, но тяжела и дорога; алюминий легче, дешевле, но имеет чуть меньшую теплопередачу. При выборе материала учитывают мощность охлаждения, условия эксплуатации и бюджет проекта.
После утверждения состава материал проходит подготовительный процесс: резка заготовок, снятие окалины и очистка от загрязнений. Для алюминия часто применяется анодирование, которое повышает коррозионную стойкость и улучшает адгезию краски.
Таблица сравнения основных металлов
| Материал | Теплопроводность (Вт/м·К) | Плотность (кг/м³) | Стоимость (условные единицы) | Коррозионная стойкость |
|---|---|---|---|---|
| Медь | ≈400 | 8 900 | Высокая | Отличная после обработки |
| Алюминий | ≈230 | 2 700 | Низкая | Средняя, требует анодирования |
| Биметалл (медь‑алюминий) | ≈300 | ≈5 300 | Средняя | Хорошая, комбинированные свойства |
Технологические процессы формирования радиатора
Существует несколько методов создания теплообменных элементов, каждый из которых подходит под определённые задачи и размеры изделия.
Экструзия и раскатка
Для алюминиевых радиаторов часто используют экструзию – процесс, в котором материал проталкивается через форму, получая профиль с нужными ребрами и каналами. После экструзии профиль раскатывают до требуемой толщины, а затем сверлят отверстия для трубопроводов.
Сварка и пайка
Медные радиаторы обычно собираются методом сварки или пайки. При пайке применяют безоловянные сплавы, которые обеспечивают прочное соединение без риска образования окисных слоёв. Сварка, в свою очередь, позволяет создать цельные конструкции без дополнительных соединительных элементов.
- Точечная сварка – быстрый способ соединения небольших участков.
- Тигельная сварка – идеальна для толстых медных листов.
- Пайка с флюсом – экономичный вариант для небольших радиаторов.
Формование методом прессования
Для сложных геометрий, например, радиаторов с внутренними канальными сетками, используют прессовое формование. Материал помещают в форму под высоким давлением, получая однородную структуру без сварных швов, что улучшает теплопередачу.
Контроль качества и тестирование готового изделия
После завершения всех технологических операций радиатор проходит несколько этапов проверки. Каждая проверка фиксирует параметры, которые гарантируют надежную работу в реальных условиях.
Визуальный осмотр и измерения
Техники осматривают поверхность на наличие дефектов: трещин, порезов, несовпадения размеров. При помощи калиперов измеряют толщину стенок, диаметр отверстий и высоту ребер, сравнивая полученные данные с технической документацией.
Теплотехническое испытание
Радиатор помещают в испытательный стенд, где подают тепло и измеряют температуру на входе и выходе. По разнице температур рассчитывают коэффициент теплопередачи, который должен соответствовать заявленному значению.
| Показатель | Допустимый диапазон | Метод измерения |
|---|---|---|
| Коэффициент теплопередачи | ≥ 150 Вт/м²·К | Теплотехническое испытание |
| Скорость потока жидкости | 0,8–1,2 м³/ч | Гидравлический тест |
| Отсутствие протечек | 0% (при рабочем давлении) | Тест под давлением |
Финальная упаковка и маркировка
После успешного прохождения всех проверок радиатор упаковывают в защитные коробки, снабжают маркировкой, где указаны материал, размеры, серийный номер и рекомендации по установке. Такая маркировка облегчает последующий монтаж и сервисное обслуживание.
Оптимизация процесса производства
Современные фабрики используют автоматизированные линии, которые сокращают время цикла от резки заготовки до готового изделия. Применение CNC‑станков позволяет достичь высокой точности, а внедрение систем мониторинга в реальном времени обеспечивает своевременное выявление отклонений и их коррекцию без остановки производства.
Кроме того, многие предприятия внедряют принципы бережливого производства: уменьшение отходов, переработка обрезков меди и алюминия, а также оптимизацию логистических маршрутов внутри завода. Эти меры не только снижают себестоимость, но и повышают экологическую ответственность компании.
Список рекомендаций для повышения эффективности
- Внедрить автоматический контроль толщины листа на каждой стадии.
- Использовать модульные формы для экструзии, позволяющие быстро менять профиль.
- Организовать возврат обрезков в плавильный цех для переплавки.
- Обучать персонал работе с новыми сплавами и методами пайки.
- Проводить регулярный аудит энергопотребления оборудования.
Следуя этим рекомендациям, производители способны создать радиаторы, которые отвечают самым высоким требованиям к теплопередаче, надежности и долговечности. Такой подход гарантирует, что конечный пользователь получит продукт, способный эффективно защищать его оборудование от перегрева в любой сфере применения.